焊线拉力测试机怎么选:先看测试需求再看量程和夹具
先把使用场景说清楚,别一上来只问型号
焊线拉力测试机看起来都是“拉一下看强度”,真正差别却在使用场景。是做来料抽检,还是产线巡检,或是工艺开发后的失效分析,关注点并不一样。前者更在意操作简单、重复性稳定;后者更需要数据记录、样品追溯和夹具适配;如果要配合实验室或第三方验证,还要看报告格式、校准说明和数据导出能力。
决策边界先定下来,后面的量程、夹具和软件才有判断标准。没有明确场景时,采购容易被“多功能”“高精度”带偏,最后买到的设备要么功能闲置,要么在关键样品上夹不住、测不准。
- 适合先做场景确认的情况:刚启动焊线工艺验证、样品规格变化大、测试结果要进入质量文件。
- 核验方法:向供应商索要产品资料、测试流程说明、样品要求和报告样式,确认是否能覆盖实际工况。
测试需求要拆开看:测什么、怎么测、结果给谁看
焊线拉力测试不是只有一个“拉力值”。不同项目会关心不同内容:是看断裂力、焊点失效位置,还是看同批样品的离散程度;是单次确认,还是要批量统计并留档。若检测对象是细焊线、金线、铜线或不同直径线材,关注的量程、采样方式和夹持动作都会变。
另一个常见问题是,测试机的显示能力和实际需求不匹配。只做小力值焊线测试,却选了偏大量程的机型,低端分辨率往往不够友好;如果样品范围跨度大,又只看低量程设备,后面换线材或工艺时可能直接不够用。这里不宜只看“最大能测多少”,更要看常用区间是否落在设备的稳定工作段。
可执行建议
- 先列出常测样品的线径、材质、焊点类型和测试力范围,再看设备资料中的推荐工作区间。适用于样品较固定的产线或实验室。核验方法是对照官方说明书,而不是只听口头介绍。
- 确认结果用途,是内部放行、客户审核还是失效分析。若结果要进入报告或合同验收,需核验是否支持数据导出、曲线保存和样品编号记录。
- 若测试频率高,优先问清操作节拍和重复定位方式。适用于批量抽检场景。核验方法是要求现场演示连续测试流程,观察是否容易出现二次装夹误差。
量程不是越大越好,夹具也不是能夹住就行
量程决定设备能覆盖多大的拉力区间,但真正影响结果的,往往是夹具是否匹配焊线形态。焊线测试常见的问题不是“拉不动”,而是夹点偏、打滑、误伤焊点或拉断位置不对。对细小焊线来说,夹具的形状、尖端尺寸、安装角度和调整精度,都会影响数据是否可信。
夹具还关系到后续维护。若样品规格经常变化,夹具是否可更换、能否快速调整、备件是否容易采购,就会直接影响停机时间。采购时应把夹具列为独立核验项,而不是附带品。
- 量程核验:查看铭牌或官方参数,确认常用测试力是否落在量程中段,避免长期贴近上下限使用。
- 夹具核验:要求供应商提供夹具清单、适配线径范围、替换方式和易损件说明。
- 现场核验:用实际样品做试测,看是否存在滑脱、偏拉、夹伤焊点等情况。
成本怎么估,风险在哪里,合同里要问什么
这类设备的成本不只在主机。夹具、校准、培训、运输、安装、软件授权、后续维护,都会影响总支出。看报价时,不能只比较设备本体价格,还要分辨哪些属于标配,哪些需要另购,哪些是后续服务的收费项目。若有定制夹具或特殊软件接口,交付周期和费用边界更要提前写清。
风险也常出在交付之后:设备到场后才发现样品不适配,或者售后响应慢、备件周期长,都会耽误项目进度。合同里最好把验收标准、服务时限、校准周期、故障处理方式和备件责任写明,避免后期扯皮。
可执行建议
- 向销售索要完整报价说明。适用于预算要报批的项目。核验方法是逐项对照主机、夹具、软件、培训、运费和税费,避免漏项。
- 把验收标准写进合同。适用于交付后要直接投产或出报告的场景。核验方法是明确测试范围、重复性要求、报告格式和现场验收样品。
- 确认售后条款。适用于异地采购或停机损失较高的单位。核验方法是看故障响应时间、上门方式、备件供应和校准服务是否有书面承诺。
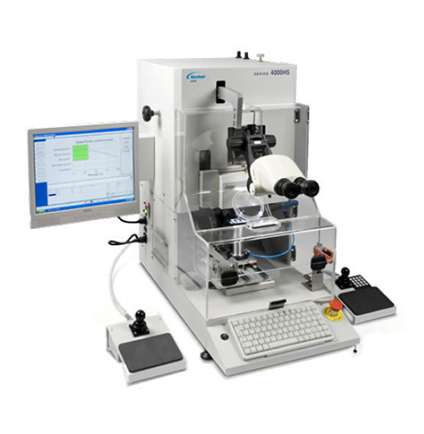
真正下单前,建议先做一次面对面或远程核对
焊线拉力测试机的选择,最终还是回到“设备是否适合当前样品和管理要求”。如果测试需求说不清,量程和夹具就很难选准;如果只看参数不看服务,后续维护成本往往会被低估。最稳妥的做法,是把样品、测试目的、报告要求、现场环境和预算边界一次性讲明,再让供应商按资料回应,而不是只给一个型号名称。
- 带着真实样品沟通,确认夹具能否适配,避免纸面参数好看、现场无法使用。
- 让对方出具产品资料、服务清单、报价说明和交付条款,再做横向比较。
- 如果项目涉及验收,提前约定校准证明、测试记录和报告格式,减少后期补材料。
下一步更值得做的,不是继续扩大型号范围,而是把“样品是什么、测试给谁看、出了问题谁负责”三件事问清楚。只要这三项明确,焊线拉力测试机的选择通常就会收敛到少数几个可核验的方案。
TAG: