单工位转轴扭力测试设备频繁停机,多半和哪些维护问题有关
围绕这类设备做判断时,把需求、预算、交付和服务边界放进同一张清单里,通常比只盯着单次报价更稳妥。单工位转轴扭力测试设备一旦频繁停机,表面看是“机器不稳定”,实际往往和维护习惯、工况匹配、备件管理、校准周期以及售后响应有关。对生产负责人、采购人员和设备维护人员来说,真正要比较的,不只是能不能测,还要看停机后多久能恢复、谁来处理、维护成本怎么摊、现场操作是否容易出错。
先看基础信息:停机是设备问题,还是工况没对上
判断设备是否“难维护”,第一步不是拆机,而是先把使用条件说清楚。转轴尺寸、被测件材质、测试频次、夹具切换方式、环境温湿度、是否存在粉尘和油污,这些都会影响传感器、夹具和传动部件的寿命。很多频繁停机并非主机故障,而是工况超出原本设计范围,导致夹具打滑、传感器漂移或保护停机。
比较设备时,建议先核验技术参数表里的几个项目:适用扭矩范围、重复性、加载方式、夹持方式、节拍要求、报警与急停逻辑。若现场需要连续作业,还要问清楚单次测试后的恢复时间、人工换型时间,以及是否支持快速校准。公开资料里没有写清的内容,要以官方资料、样机测试或现场沟通为准,不宜只看宣传页。
关键风险:频繁停机常见于这些维护问题
单工位转轴扭力测试设备的停机,常见与以下几类维护问题有关:夹具磨损后同轴度变差,导致测试数据波动;力矩传感器长期未校准,出现误报或保护停机;传动部件润滑不到位,电机负载异常升高;接线端子松动、传感器线缆弯折,造成间歇性信号中断;软件参数被误改,报警阈值过紧,正常工况也会触发停机。若设备一停就要整机等待,说明维护设计可能不够友好,停机损失会持续放大。
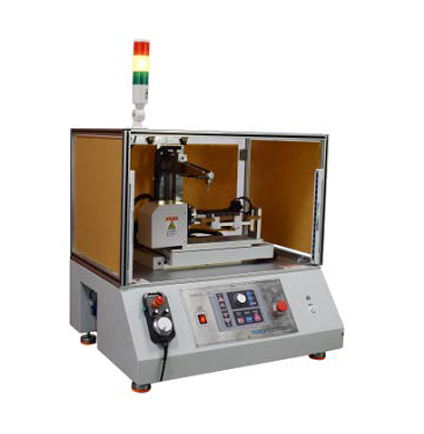
从采购角度看,不能只问“稳定不稳定”,而要问“故障后怎么恢复”。有些设备本身精度不错,但日常保养依赖工程师频繁到场;也有设备结构简单,替换夹具和传感器就能恢复。两者的停机成本差别很大,后者通常更适合维护人手有限、产线节拍固定的工况。
- 建议一:先核对设备是否适合当前工况。适用场景包括多批次切换、连续测试或现场粉尘较多的车间。核验方法是查看样机在同类工况下的运行记录,并确认夹具、传感器和防护结构是否匹配。
- 建议二:把校准和点检写进合同边界。适用场景是测量结果要用于质检放行或客户验收。核验方法是索取校准周期、校准方式、检测报告样式,以及停机后是否需要返厂处理。
- 建议三:比较备件是否容易获得。适用场景是产线不能长时间停线。核验方法是询问常用备件清单、交期、是否能本地更换,以及是否有明确的备件报价和保供说明。
- 建议四:确认报警逻辑是否支持现场排障。适用场景是维护人员需要快速判断故障来源。核验方法是查看告警代码、日志导出方式和操作手册,确认是否能区分传感器异常、过载、急停和通信中断。
沟通清单:采购、工程和维护要问到同一张表里
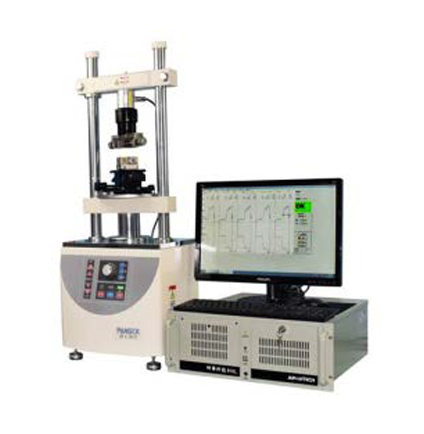
采购人员关注投入产出,工程师关注参数,维护人员关注停机恢复,三类问题如果分开问,最后容易买到“能测但不好修”的设备。比较方案时,建议把以下问题放进同一张表:是否支持当前转轴规格;是否需要额外定制夹具;日常保养由谁执行;校准工具是否随设备交付;出现误差后是远程指导还是必须返厂;质保条款是否覆盖传感器、驱动和控制部分。
还要重点问服务响应,不要只看“售后可联系”。需要落实到响应时限、到场方式、远程处理能力和节假日安排。若设备停机直接影响批量交付,售后延迟一天,损失往往远高于一次维护费用。合同里最好写明:故障分级、响应时间、备件发运时间、远程支持范围,以及验收不通过时的处理方式。
- 适合什么人先用样机验证:新建产线、转型换型频繁、对测试一致性要求高的企业。核验方法是用真实工件连续跑一段时间,观察报警次数、换型时间和维护记录。
- 适合什么人重点看维护成本:产线人手少、设备分散、维修窗口短的企业。核验方法是要求供应商提供保养项目、耗材清单和常用备件价格区间,并核对是否易于现场更换。
- 适合什么人重点看服务条款:交付节点紧、停线损失大的企业。核验方法是把响应时限、上门范围、备件供货和培训次数写进合同附件。
- 适合什么人重点看参数一致性:质检要求严格、数据要留档的企业。核验方法是索取检测报告、出厂记录和软件版本说明,并确认参数修改是否留痕。
后续服务:停机少不了维护,更离不开交付后的管理
设备交付并不等于问题结束。真正影响停机频率的,往往是后续保养是否规范。单工位转轴扭力测试设备如果长期不做点检,夹具、传感器和控制系统都会逐步偏离最佳状态,最后表现为数据波动、误报警和重复停机。对企业来说,合理的做法不是追求“完全不用管”,而是把保养周期、培训内容和故障记录固定下来。
验收阶段就应该检查几件事:操作手册是否写清日常点检项;维护人员是否知道如何复位和校准;软件日志能否导出;关键备件是否有替换步骤;异常停机后是否能快速定位到部件层面。若供应商能提供明确的培训、质保和远程支持,后期维护成本通常更容易控制;若这些信息说不清,后续停机风险往往要由现场自己承担。
更稳妥的做法,是在采购前把“停机后的恢复路径”问清楚:谁负责判断故障,多久能给出处理意见,是否能远程排查,备件缺货时怎么安排替代方案。把这些内容和技术参数放在一起比较,才能看出设备到底适不适合当前工况,也能避免只看报价、忽略停机代价的情况。
TAG: