扭力曲线试验机选型时先看哪些参数范围和测试场景
判断一台扭力曲线试验机是否适合现场使用,不能只看名称和宣传点,更要把检测对象、参数边界、数据风险和后续维护拆开来看。实验室负责人关心的是数据能不能复现,质量检测人员关心的是判定是否稳定,生产测试工程师更在意节拍和现场适配,采购人员则需要把交付、培训、校准和长期成本一起算清楚。选型时如果只对比外观或单项参数,后续很容易出现量程不够、曲线失真、夹具不匹配、校准周期打乱生产等问题。
基础信息先对齐:检测对象决定参数范围
扭力曲线试验机的选型,第一步不是问“设备有什么功能”,而是确认“测什么、怎么测、测到什么程度”。不同对象的扭矩变化方式差异很大:有些样品是缓慢加载,有些是瞬时峰值明显,有些需要观察扭矩-角度曲线的拐点,有些更关注峰值、回弹和重复开启后的衰减。对象不清楚,后面的量程、采样频率、转速范围和夹具方案都难以落地。
基础信息建议重点核验三项:被测件的材料和结构、预期扭矩范围、测试动作是正向、反向还是循环测试。若样品种类较多,应按最小值、常用值、最大值分别列出,避免只按“常见样品”配置。对实验室来说,最好把准备送检的样品清单和历史测试记录一起整理出来;对生产线来说,则要把节拍、班次和异常品比例一并写进需求说明,方便判断设备是否适合连续使用。
关键风险不要漏:精度、稳定性和场景匹配
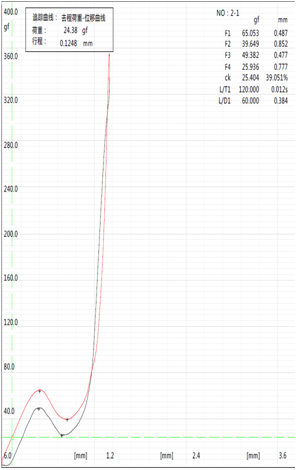
扭力曲线试验机真正容易出问题的地方,往往不是“能不能测”,而是“测出来能不能用”。精度、重复性、零点漂移、采样稳定性、夹具同轴度、软件曲线处理方式,都会影响最终结果。若用于判定合格与否,读数稳定比单次峰值更重要;若用于研发分析,曲线形态和采样细节比简单峰值更关键。

量程并不是越大越好。量程过大时,小扭矩样品可能落在低区间,分辨率和重复性更难保证;量程过小则容易超载,影响传感器寿命。选型时应确认设备在常用测试点附近的表现,而不是只看铭牌上的最大值。采样速度也要结合测试场景判断:曲线变化快的样品,若采样不足,峰值和拐点会被“抹平”;曲线变化慢的样品,则更应关注长时间运行下的漂移和数据一致性。
场景匹配还体现在夹具和软件。不同瓶盖、旋盖、按压件、旋钮或小型部件,对夹持方式要求不同。夹具不合适,数据波动常常不是设备本身故障,而是装夹方式引起的偏差。软件方面要确认曲线导出格式、数据追溯字段、权限设置和报表模板是否满足内部记录要求。
可执行建议:先问清这四件事
- 如果样品类型多、扭矩跨度大,优先按最小值和最大值分别核对量程与分辨率。核验方法是提供典型样品实物或历史数据,请供应商做样机测试,并查看曲线是否平滑、峰值是否稳定。
- 如果用于判定合格与否,重点关注重复性和零点稳定,而不只是显示精度。核验方法是同一样品连续测试多次,观察结果离散程度,并索取技术参数表、测试报告或样机记录。
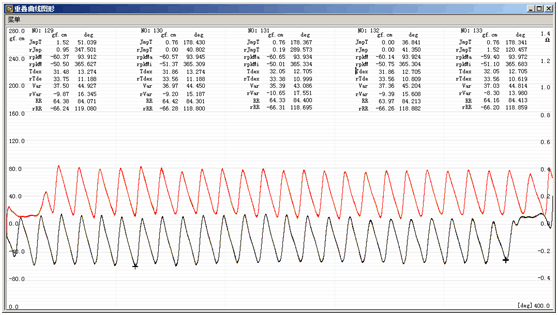
- 如果测试动作较快,优先确认采样频率、响应时间和曲线存储方式。核验方法是让设备按真实工况运行,查看是否能保留关键拐点、峰值和回程特征。
- 如果现场夹具切换频繁,要把夹具适配和更换时间写进需求。核验方法是让对方说明夹具规格、安装方式和备件范围,并在合同或技术协议中明确是否包含常用夹具。

沟通清单要落到文件:技术参数表、校准证书和服务条款
口头确认往往不够,关键内容最好落实到可核验资料。技术参数表用于确认量程、精度、分辨率、采样率、转速范围和工作方式;校准证书用于确认计量状态和有效期;检测报告或样机测试记录用于验证设备在目标场景下的表现;售后服务条款则决定后续是否能及时处理故障、复校和培训。
合同和技术协议里,建议重点问清几个问题:验收按什么指标执行,超出允许范围时如何处理;校准由谁负责,周期如何安排;软件升级是否收费,升级后历史数据能否兼容;上门服务的响应时限、备件供应和运输责任如何划分;操作培训是一次性交付还是包含后续补训。若这些内容没有写清,设备交付后出现争议时,往往只能回到最初的口头约定,沟通成本会明显上升。

采购人员还要留意隐藏成本。除了主机价格,常见支出还包括夹具、软件模块、校准费用、耗材、运输安装、停机损失和后期维护。对长期使用场景而言,低价设备未必更省钱,若校准频繁、故障恢复慢、夹具适配差,综合成本可能更高。适合一次买断的场景,和需要多样品切换的场景,算账方式也不同。
后续服务决定使用边界:校准、维护和培训别只看承诺
扭力曲线试验机是典型的长期使用设备,后续服务做不好,前期选型再准确也会影响结果。校准维护要关注是否提供明确周期建议、是否支持返厂或现场校准、校准后是否出具可核验资料、传感器或关键部件损耗后如何更换。对于质量部门来说,校准记录是否便于归档,直接影响审厂和内审效率。
培训也不能只看“交付时讲一遍”。设备、软件、夹具和判定规则都可能影响使用结果。更稳妥的做法,是在交付前确认培训对象、培训内容、是否包含现场演示、是否支持后续复训,以及出现异常曲线时由谁协助分析。若设备用于多人轮班,最好把标准操作步骤、常见异常处理和数据备份方式整理成内部文件,减少人员更换带来的偏差。
选型后适合马上做的动作,不是直接下单,而是把真实样品、测试目的和验收标准整理成一份沟通清单,连同技术参数表、校准资料、售后条款一起核对。若现场工况复杂,先安排样机测试;若用于判定合格与否,先确认计量和重复性;若涉及批量生产,再把停机、维护和备件周期写进合同。这样做,能把“能不能测”进一步落实到“能不能长期稳定地测”。
TAG: 柔性屏扭力测试设备 | 铰链扭力检测设备 | Hinge扭力测试仪 | 铰链扭力检测仪器 | 耳机转轴扭力测试仪 | 阻尼轴扭力检测设备 | 合页扭力设备 | 阻尼器扭力检测仪器 | 手轮扭力试验机 | 合页扭力检测仪器 | 高精度扭力测试机 | 柔性屏扭力试验机 | 旋钮扭力设备 | 旋钮扭力测试设备 | 柔性屏扭力检测仪器 | 转轴扭力测试设备 | 耳机转轴扭力设备 | 编码器扭力检测设备 | 合页扭力测试设备 | 柔性屏扭力测试仪 | 高精度扭力检测设备 | 滚轮扭力测试仪 | 折叠屏扭力测试机 |