单工位转轴扭力检测机适合哪些装配与质检场景
先看工序特征:不是所有转轴检测都适合单工位
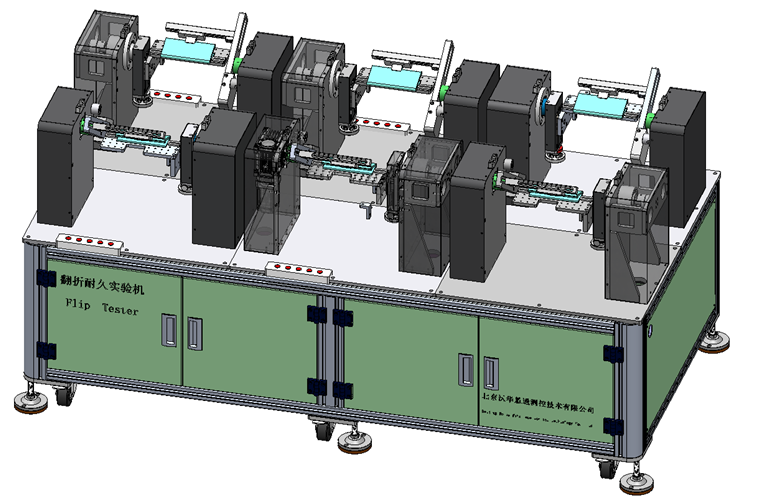
单工位转轴扭力检测机更适合“一个工位、一个转轴、一个明确判定标准”的场景。比如门铰链、翻盖机构、旋钮、拨杆、转轴盖、折叠结构等装配完成后,需要确认开合阻力、旋转手感、初始扭矩或保持扭矩是否稳定。此类工序通常不追求连续高速测量,而是更看重检测结果是否可记录、可复核、可追溯。
如果现场已经进入比样、比价、比方案的阶段,真正要确认的不是设备名称,而是工序要求能否写进资料、合同和验收标准。单工位设备适合小批量、多规格、换型频繁的产品;如果是高节拍流水线、需要多点同步检测,或检测动作必须嵌入整线自动节拍,往往要比较在线式、多工位或专机方案,而不是只看单工位配置。
哪些装配与质检场景更匹配
第一类是装配后终检。装配完成后,转轴是否卡滞、是否过紧、是否松旷,往往直接影响使用手感和返工率。单工位设备适合在总装末端做定点检测,尤其适合需要人工复装前先确认扭矩区间的情况。此时重点不是“测得多快”,而是“每次测出来能不能按同一规则判断合格”。
第二类是来料或半成品复检。转轴组件、铰链件、旋钮组件进入装配前,若需要抽查扭矩一致性,单工位方式更便于做首件确认和批次抽检。第三类是新产品导入或换线阶段。工艺参数尚未完全稳定时,现场通常需要频繁调试夹具、对比不同角度和不同装配状态下的扭矩表现,这类场景更适合结构清晰、操作集中、便于记录的单工位设备。
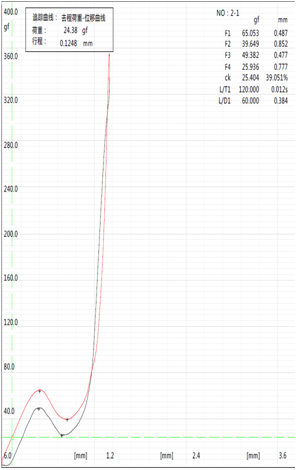
还有一类常被忽略的场景,是质量部门做抽查和复判。遇到客诉、退货或内部争议时,单工位设备便于按样件逐件复测,保留曲线或判定结果,减少“手感不同、口径不一”的争论。相比只靠人工扭力扳手,设备更容易固定工装、统一角度和速度,适合做对比验证。
比较时重点问什么:资料、合同和现场试机
选型时,最先核验的是设备到底测什么、怎么测、怎么判。不同产品对扭矩、角度、峰值、保持值的要求并不一样,不能只看“能检测转轴扭力”这句话。应当向供应方索要产品资料、测试说明、判定逻辑和数据输出样例,确认检测范围、分辨率、重复性表述、是否支持曲线记录,以及样件更换后是否需要重新设定。
合同里要重点问三件事:一是验收依据写什么,最好能落到样件、标准件或双方确认的测试方法;二是夹具、治具、软件、培训、安装调试是否包含在交付范围内;三是售后与维护怎么约定,包括响应时间、备件清单、校准周期、升级方式和故障处理边界。若这些内容只停留在口头沟通,后续容易出现“设备能用,但不符合现场标准”的情况。
现场试机比参数表更重要。带上真实样件、工艺卡和质检标准,观察夹持是否稳、装夹是否顺、单次切换是否费时、判定结果是否容易复核。若产品规格多,必须确认夹具更换后能否快速恢复参数;若现场人员更替频繁,还要看操作界面是否足够清楚,避免依赖少数熟手。
选型与成本评估:看得到的采购价之外,还有哪些风险

单工位设备的成本不能只算采购价。对多数现场来说,更实际的是把夹具定制、安装调试、试运行、校准、培训、备件和后续维护一起估算。若产品迭代快、规格变动频繁,改夹具和改程序的成本往往比初次采购更容易超出预期。若只按“先买回来再说”推进,后面常见问题是能测但不好用,或者能记录但不便追责。
风险主要集中在三个地方:一是样件适配不足,导致测量角度或定位不稳定;二是验收标准不清,交付后双方对“合格”理解不同;三是服务边界模糊,出了问题不知道该找设备、夹具还是工艺。比较时不要只问设备多少钱,更要问停机后谁来处理、多久能恢复、是否提供替换件、软件和数据能否长期保留。
- 适合小批量、多规格项目时,优先确认夹具切换和参数保存方式,并要求现场演示换型流程。
- 适合质量抽检场景时,优先确认检测报告格式、数据导出方式和留档要求,避免后期无法追溯。
- 适合产线末端使用时,优先核验节拍、装夹稳定性和异常报警逻辑,确认不会拖慢主线。
- 适合长期使用时,优先确认校准、保养、备件和响应条款,把维护责任写入合同。
更稳妥的决策方式:按人群和使用目标去比,不按“功能多”去选
如果由工艺工程师主导,重点应放在检测方法是否与装配动作一致,避免设备把工艺问题“测出来”却无法指导改进。若由质量部门主导,重点应放在数据留存、复判和一致性,确保同一批样件在不同班次、不同人员手里判定口径一致。若由采购部门主导,则应把交付范围、服务条款、培训内容和验收条件写细,避免后续扯皮。
比较方法也可以更直接:拿同一批样件,分别看人工扭力扳手、单工位设备和更复杂的在线方案各自能解决什么问题。只需要抽检、复判、留档时,单工位通常更容易落地;如果要与整线联动、连续高频检测,就要把单工位方案与自动化方案一起比较,不要只在报价单上做判断。
沟通时建议直接带着样件、图纸、工艺要求、节拍要求和质检标准去核验,要求供应方把检测方式、验收条款、服务范围和维护安排写清楚。能落到合同和现场试机的内容,才是真正适合这个场景的内容。
TAG: