旋钮扭力试验仪试验设备选型时要看哪些参数与工况
基础信息:先把工况说清,再谈参数
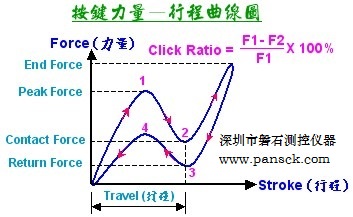
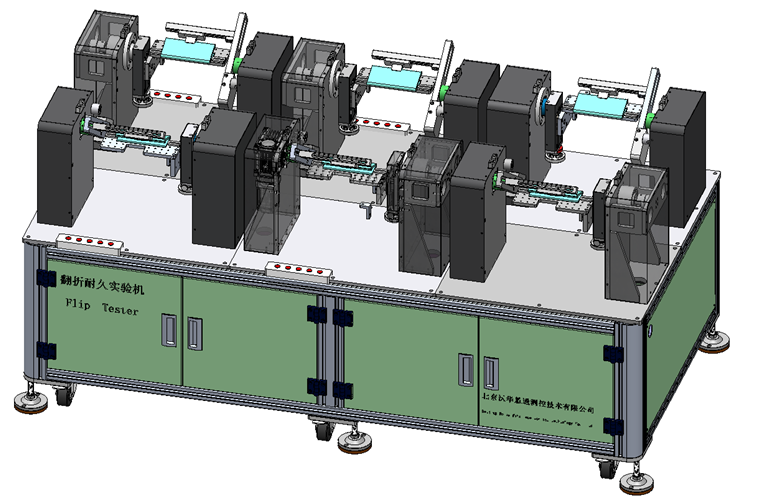
选旋钮扭力试验仪,不能只看“能测多大力”这一项。更关键的是,设备要和现场工况对得上:测的是旋钮初始扭矩、持续旋转扭矩,还是按压、回位、重复操作过程中的扭力变化;样品是小型电子旋钮,还是带阻尼结构、带定位档位的工业旋钮;测试是单件抽检,还是产线连续检测。工况不同,夹具形式、量程、控制方式、记录方式都会不同。
常见要先核对的基础信息包括:试样尺寸范围、安装方式、测试方向、是否需要正反向测试、是否要求多档位切换、是否要接入产线节拍、是否需要导出原始曲线。只看“标称参数”容易遗漏细节,真正影响使用的是适配性。比如夹具夹不稳,测得再准也难复现;如果设备界面能显示结果但无法导出曲线,后续追溯和质量分析就会受限。
关键风险:合同里最容易出问题的不是“测不了”,而是“测得不稳”
采购时最常见的风险,是样机演示正常,现场一上机就出现重复性差、夹持偏移、响应迟滞或数据漂移。旋钮扭力测试本身对装夹、校准和传感器稳定性要求不低,若合同里只写“满足测试需求”,没有把量程、精度、分辨率、重复性、测试节拍写清,交付后很容易出现争议。

另一类风险来自使用条件。车间里可能有粉尘、油污、温湿度波动、长时间连续运行等情况,设备在实验室环境下表现正常,不代表能在现场稳定工作。还要看供电要求、整机功耗、噪声、急停与过载保护是否完善。若设备需要频繁停机散热或经常重新标定,后续维护成本会明显上升。
合同风险的关键,不在于把条款写得多长,而在于把验收依据写具体。技术参数表、检测报告、样机测试记录、校准证书、质保条款、售后响应说明,最好都能对应到同一套验收标准。没有这些资料,交付后出现偏差时,厂家和采购方对“合格”的理解往往不一致。
沟通清单:选型时至少问清这几件事
围绕“旋钮扭力试验仪试验设备选型时要看哪些参数与工况”,沟通时不妨直接按使用场景提问,而不是只问型号。
- 量程与精度如何匹配样品扭矩范围:适合样品差异大的场景。核验方法是让供应方提供技术参数表,并用样品实测数据或样机测试结果确认是否有足够余量。
- 夹具是否适配现有旋钮结构:适合多规格产品共线测试。核验方法是要求看夹具图纸、装夹视频或现场试夹,确认不会打滑、偏心或损伤样品。
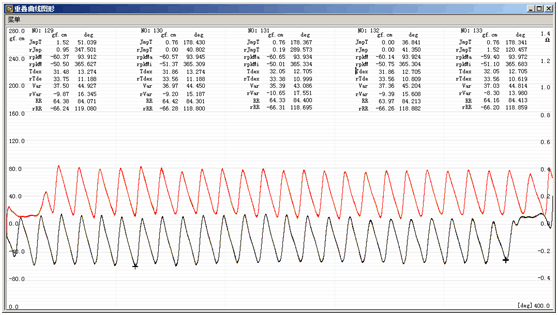
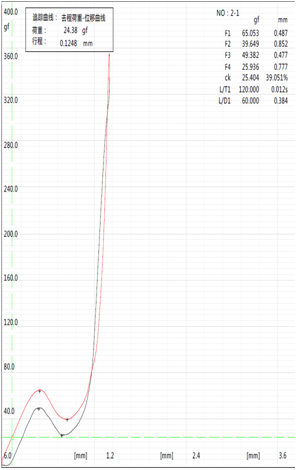
- 是否支持曲线记录和数据导出:适合要做质量追溯、过程分析的企业。核验方法是查看软件界面、导出格式和检测报告样式,确认原始数据能否留存。
- 维护和校准是否方便:适合设备利用率高、停机成本敏感的生产线。核验方法是问清校准周期、易损件清单、日常保养步骤,以及是否支持本地服务。

还要确认设备是否支持连续测试、手动/自动模式切换、超限报警和权限管理。若使用者既有工程师也有操作工,界面越复杂,误操作风险越高;若现场对效率要求高,操作步骤过多会拖慢节拍。选型时最好让现场人员参与试用,而不是只由采购单独确认参数。
后续服务:比价格更该看的,是交付后能不能稳定用
旋钮扭力试验仪属于“买回去还要长期靠着用”的设备,售后是否稳定,往往比宣传语更能决定总成本。需要重点核验的不是口头承诺,而是服务说明里写了什么:质保范围、响应时限、远程支持方式、是否提供上门调试、是否提供操作培训、备件是否长期供应。若设备停机一天就会影响抽检或出货,响应慢就不是小问题。
投入产出也不宜只算采购价。还要把安装调试、校准、备件、耗材、停机损失、培训时间算进去。某些设备初始价格低,但校准麻烦、夹具易损、软件升级受限,后续成本可能更高。采购前可要求供应方给出维护项目清单和建议周期,再结合自家产量和使用频率做判断。
更稳妥的做法,是把“交付验收”和“售后服务”写进合同附件:验收以哪份检测报告为准,现场测试不通过如何处理,关键备件缺货如何补救,质保期内外分别由谁负责。这样一来,设备能不能用、能用多久、坏了多久能修,边界会清楚很多。
实际推进时,建议先做现场样机测试,再对照技术参数表逐项核验;其次让使用部门、维修人员、采购一起确认夹具、节拍、数据导出和保养方式;最后把验收条件、质保范围、响应时限和备件供应写入合同。只要这几项问得细,旋钮扭力试验仪的选型就不会停留在“看参数”,而能落到可用、可修、可追溯。
TAG: 旋钮力度测试机 | 旋钮扭矩设备 | 旋钮扭矩测试设备 | 旋钮扭力设备 | 旋钮扭力测试设备 | 旋钮摩擦力试验机 | 旋钮测试设备 | 旋钮阻尼力测试机 |