如何用五步掌握气弹簧测试仪校准与故障排查实用指南详解
一、先搞清楚“量什么”和“怎么量”:测试基准与误差来源
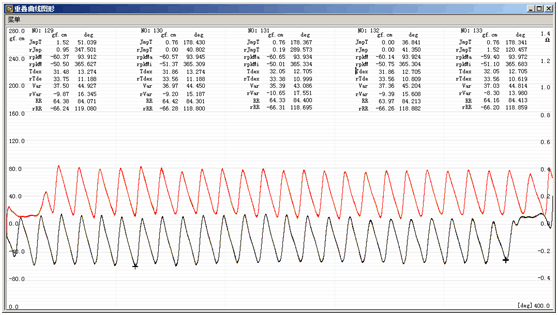
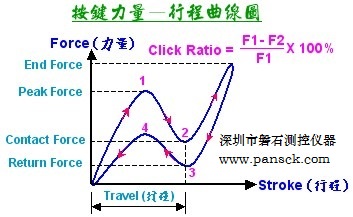
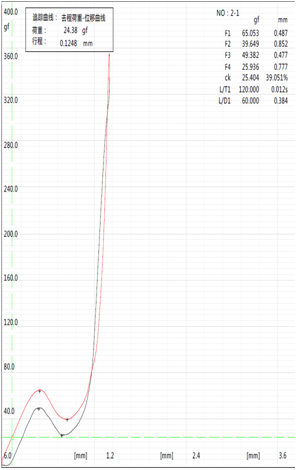
作为企业顾问,我进厂做诊断时,首先不看设备,而是问两件事:你们要“量什么”,以及“怎么证明量得准”。气弹簧测试仪本质上是一个力值与位移的测量与记录系统,核心输出是:开启力、闭合力、行程力曲线和极限力值。如果现场连这些指标的定义和容差区间都说不清,那后面所有校准和故障排查都容易变成瞎忙。我的经验是,先把三个基准定清楚:第一是标准件基准,也就是选一批经过第三方检定的标准气弹簧或标准砝码,用它来判断测试仪是否偏移;第二是工艺基准,把设计图纸上的力值、行程容差,翻译成测试仪界面的参数和判定线,做到“图纸能看懂、仪器能执行”;第三是数据基准,要统一测试频率、采样点数、加载速度等参数,否则同一支气弹簧在不同班次测出的曲线就是“各说各话”。很多工厂误以为问题在测试仪,其实是工艺参数和基准不统一导致“假故障”。这一步看似概念化,但只要用半天时间梳理清楚,后面校准和排查都会省很多力气。
二、五步完成校准:从环境到软件的完整闭环
1. 环境与机械零点:先让设备“站稳”再谈精准
我常强调,校准前先别急着按键,先从地面开始。气弹簧测试仪对环境温度、湿度、振动相当敏感,尤其是高精度力传感器。第一步是检查安装基础:设备必须水平,地脚螺栓紧固,避免测试过程中微振导致力值抖动。温度建议控制在20±5℃,避免早晚温差过大引起传感器零点漂移。第二步是机械零点,确认导轨、丝杠无明显间隙或卡阻,空载运行全行程,观察是否存在异响或停顿,一旦有机械阻力,后面力值校准都会被“拖偏”。很多现场的问题,比如曲线不平滑、重复性差,其实根源就是机械部分没维护好。这一步我会要求班组做一个简单的“日检表”,记录环境、水平仪读数和空载运行情况,把问题拦在校准之前,这比动不动叫第三方来调试要划算得多。
2. 传感器校准:按标准流程做“零点—线性—重复性”
第二步是力传感器和位移传感器的正式校准。力值部分,我更推荐使用有检定证书的标准砝码或标准测力计,按从小到大、再从大到小的顺序加载,比如10%、30%、60%、100%量程,然后反向卸载。每个点至少重复3次,记录平均值与标准值的偏差,从而评估线性和重复性。注意零点校准不能省:在完全卸载状态下进行零点清零,并连续观测几分钟,确认零点漂移是否在允许范围内。位移传感器则可以用量块或高精度钢尺配合行程标定,分段比对显示值和实际值。一个实用小技巧是:校准后不要急着退出界面,先用一支稳定的气弹簧做3到5次完整行程验证,观察力曲线是否重合,这比单看校准报告更接近真实生产状态。现场如果连这几个基础动作都标准化执行,测试仪的可靠性会有明显提升。
3. 软件参数与曲线验证:用“假数据”检验真系统
第三步往往被忽略:软件参数和算法的核对。很多仪器出厂时参数是通用配置,但每家工厂的工艺节拍和产品特性不同,如果照搬默认值,测出来的结果可能“看着正常”却不够精确。重点核查三个参数:采样频率、滤波方式和判定逻辑。采样频率要能覆盖你实际加载速度下的关键变化点,否则开启力峰值容易被“采样错过”。滤波不能太强,否则会把真实波动抹平,导致问题产品也“曲线漂亮”。判定逻辑则要和图纸上的容差一一对应,比如是按最大值判定,还是按某一行程区间的平均值判定。我会建议在这一步做一次“假数据测试”:用软件自带的模拟信号或者手工编辑一条力值曲线,看系统是否按预期判定合格或不合格,这相当于给测试系统做一次“逻辑体检”,可以避免在大批量生产时才发现规则设错了。
三、常见故障排查:用“先软后硬、先简后难”的思路
4. 数据异常与曲线“奇形怪状”,先从操作和参数查起
在现场我基本遵循一个原则:先怀疑人,再怀疑设置,最后才怀疑硬件。比如出现以下情况:同一批气弹簧数据离散很大;曲线出现不合理尖峰;同一支气弹簧重复测试曲线明显不重合。这类问题,第一步是确认操作一致性,检查夹具是否每次夹紧到位、气弹簧安装方向是否统一、加载速度是否按标准程序执行。第二步是查看参数变化历史,有些操作员会临时调整速度、行程终点或触发条件,但没记录,过几天谁都说不清改了什么。第三步才是检查软件版本和配置文件是否被误改。实际上,80%以上“数据怪异”的故障都能在这两个层面解决。只有当你确认操作规范、参数稳定,而问题依旧存在时,再去看传感器电缆是否接触不良、接线端子有无松动或者屏蔽层接地是否可靠,这样排查效率会高很多,也不会动不动就“怀疑设备不行”。
5. 零点漂移与力值偏差:分清“传感器老化”和“环境干扰”
另外一类棘手问题是零点漂移和力值整体偏差。零点漂移表现为:开机清零后空载显示值缓慢漂移,或者不同时间段测得的力值整体偏高或偏低。我的处理路径是分三层:第一层看环境,确认有没有强电设备、焊机、变频器新近接入同一电源回路,电磁干扰往往会让模拟信号“漂来漂去”;第二层看供电和接地,使用万用表检查供电电压是否稳定,保护接地是否有效,必要时为测试仪单独拉一条电源线并加装电源净化器;第三层才是判定传感器老化或损伤,这时候就要和第三方或原厂合作做比对,利用标准测力计直接串接在传感器回路中验证。如果确认是传感器漂移不可逆,那就不要犹豫,制定更换计划并同步更新校准记录。很多工厂舍不得换传感器,结果在产品端用更高的安全系数去“兜底”,算下来成本更高,得不偿失。
四、实用建议与落地方法:让校准和排查制度化、工具化
6. 三到六条关键建议:从“人治”走向“系统治理”
结合多年咨询经验,我会给使用气弹簧测试仪的企业这几条落地建议:第一,建立分级校准制度,区分“日检”“周检”和“年度第三方检定”,日检由操作员完成,主要看零点、曲线重合性;周检由设备员负责,用标准件做比对;年度则交给有资质的计量机构。第二,统一测试方案和参数模板,把不同产品的测试参数固化为模板,通过权限控制避免随意修改,减少人为差异。第三,推行“故障记录表”和“参数变更记录”,每一次异常都记录时间、现象、处理结果,每一次参数调整都留痕,方便追溯和复盘。第四,对关键岗位进行“视觉化培训”,用异常曲线典型案例教会操作员一眼判断问题类型,而不是只会看“合格/不合格”。第五,为测试仪配备必要的“健康包”,包括标准砝码或标准弹簧、万用表、简单示波器或数据记录器,用来快速判断是系统问题还是外围问题。这几条如果能真正执行到位,故障率和误判率都会明显下降。
推荐的落地工具与方法:一点就能用
在工具层面,我推荐两个简单好用的落地方法。第一是建立一个“测试仪数字档案表”,用Excel或简单的设备管理系统,把每台气弹簧测试仪的序列号、传感器型号、最近三次校准数据、典型异常记录集中管理,并设置自动提醒校准时间,这对多产线、多设备的企业非常实用。第二是使用免费的数据分析工具(比如以CSV格式导出后,用常见数据分析软件做趋势分析),对关键力值和曲线指标做月度统计,寻找缓慢漂移的趋势,而不是等到产品投诉才去追根溯源。稍微有条件的企业可以考虑引入条码或RFID系统,让每支气弹簧的测试记录与其唯一编码绑定,实现从测试到装配、再到售后问题的全程追踪。这些方法看起来有点“折腾”,但通常一个季度下来,能帮你识别出那些正在“慢慢变坏”的设备,避免突然大面积失准带来的质量风险和客户投诉,从企业运营的角度讲非常划算。
TAG: 气弹簧扭转测试机 | 气弹簧测试设备 | 弹簧检测仪器 | 弹簧测力检测设备 | 弹簧力检测设备 | 弹簧扭转检测设备 | 气弹簧检测仪器 | 弹簧拉力检测设备 | 弹簧力测试机 | 气弹簧拉力试验机 | 气弹簧测力测试机 | 弹簧力测试设备 | 弹簧拉力测试设备 | 弹簧测力检测仪器 | 气弹簧测力测试设备 | 弹簧测力设备 | 气弹簧疲劳测试机 | 气弹簧拉压试验机 | 弹簧拉力检测仪器 | 弹簧扭转测试仪 | 弹簧拉压试验机 | 弹簧测试设备 | 弹簧扭转测试机 | 弹簧拉力试验机 | 弹簧扭转测试设备 | 弹簧检测设备 | 气弹簧拉压测试机 | 弹簧测力测试机 | 弹簧拉力测试仪 |