如何用高速轴承扭力试验仪,实打实提升产品质量与性能
一、先把思路摆正:扭力数据不是“实验室装饰品”
我自己做高速轴承相关产品这几年,一个最深的体会是:扭力试验如果只是为了“有个报告”,那基本等于白搞。高速轴承扭力试验仪真正的价值,在于把产品从“能用”拉到“敢用”“好用”。很多企业的问题是:只在型式试验阶段测一次扭力,拿个合格结论就结束了;生产过程中没形成闭环,设计端也很少看这些数据,自然谈不上借助试验仪提升质量和性能。我建议先明确三个目标:第一,把扭力测试从“抽查”升级为“过程控制手段”;第二,让研发、工艺、质检共享同一套扭力数据语言;第三,用扭力曲线反推设计与制造缺陷,而不只是判定“OK/NG”。当你这样重构思路,扭力试验仪不再是单纯的仪器投入,而是一个贯穿设计、制造、售后的数据中枢,这时候它对产品性能的拉动才会真正明显。
二、把试验做“对”:四个关键控制点
1. 扭力测试条件标准化,先搞清楚自己在测什么
很多人花了几十万上百万的试验设备,但数据波动比人工感觉还玄学,根本原因就是测试条件不统一。高速轴承的扭力对转速、预紧力、润滑方式、温度、轴向/径向载荷极其敏感,如果这些不标准化,任何比较都是伪命题。落地做法上,我会制定一份“扭力测试工艺卡”:包括标准转速阶梯(如10%、50%、80%、100%额定转速)、规范的预紧力设定范围、润滑脂注入量及分布方式、稳定温度区间以及稳态时间要求(例如升速后至少稳定3分钟再取数据)。每个项目有唯一的测试模板,仪器参数通过条码或工单自动调用,操作员不能随意改。这样同一型号不同批次、不同设计版本之间的扭力数据才具备可比性,不至于让研发和工艺在“噪音”里找原因。
2. 不只看一个数,要盯住扭力曲线形态
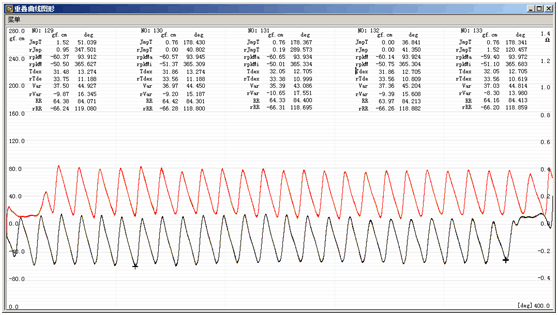
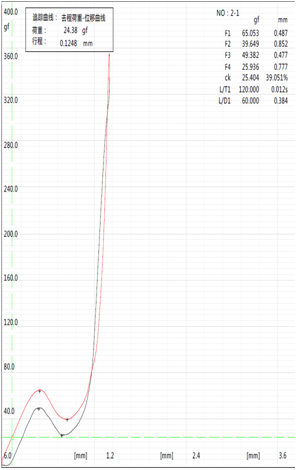
刚开始用扭力试验仪时,我们只记录单点扭力值,结论就一句“扭力偏大”或“合格”,后来发现这几乎帮不上设计。真正有用的是“扭力随转速、温度、时间变化的曲线”,以及曲线上的异常特征。比如:低速阶段扭力异常高,多半是预紧或配合间隙问题;中高速出现周期性波动峰值,可能涉及沟道加工跳动或滚动体尺寸分散过大;长时间恒速扭力逐渐爬升,则要警惕润滑脂剪切和发热问题。我的经验是,给研发和工艺部门共享“典型异常曲线库”,每次新项目测试完,先不急着看均值,而是把曲线与库里的“缺陷模板”比对,这样定位问题会快很多。扭力试验仪如果支持导出原始数据,用像Origin、MATLAB或国产的绘图工具做简单拟合和频谱分析,会比只看仪器报表有价值得多。
3. 建立“扭力-公差-良率”的数据关联
扭力数据真正能发挥威力,是在它和公差、良率建立起量化关系之后。我们做过一个实践:对同一批轴承,记录每套的关键尺寸(沟道曲率半径、沟道偏心、滚动体直径分散、保持架孔径等)、装配预紧力,再测量扭力,并跟踪后续寿命试验结果。通过一段时间的数据积累,用简单的多元回归就能得出:哪些公差项目对扭力影响最大,它们的“甜区”在哪。比如,我们曾经把某型号轴承的沟道偏心上限收紧了3微米,看起来成本增加不小,但扭力离散度立刻下降了约30%,寿命试验的早期失效点明显变少,综合算下来整体成本是下降的。这个过程的关键是:扭力试验仪必须绑定具体批次、具体零件数据,而不是“测完就扔”,并且让质量工程师定期做关联分析,把结论回灌到图纸和工艺文件中。
三、用扭力测试驱动设计迭代,而不是事后“验收”
4. 把扭力试验嵌入研发流程,做成设计评审的硬门槛
如果扭力试验只在产品定型后才做,那它只能帮你阻止“特别差的产品”出厂,无法帮你做“更好的产品”。我们后来明确要求:每个新产品从样机阶段开始,就必须完成至少三轮扭力试验,并作为设计评审输入。第一轮验证基本结构选型(材料、沟道型线、保持架结构)是否在合理区间;第二轮聚焦预紧方案和润滑方案优化;第三轮则验证工艺可制造性与批量一致性。这三轮测试的目标完全不同,指标也要区分,不能混在一起看。比如,样机阶段我更看重“扭力曲线是否平滑、是否存在突变点”,而量产前则更关注“批内扭力分布是否太散”。研发工程师必须参加扭力测试数据评审会,而不是把试验当成质检部门的事,这样设计和制造才会围绕同一套数据语言对话,减少大量来回打补丁的试错成本。
5. 用扭力窗口管理不同应用场景,而不是“一刀切”
高铁电机、风电主轴、高速机床主轴,这些场景对扭力的要求其实差异很大,但很多企业给客户看的只是一个“最大扭矩”或“典型扭矩”。我的做法是,针对不同应用建立“扭力窗口”:例如,高速机床主轴更敏感的是中高速区间的摩擦扭矩,以及长时间恒速下扭力漂移的斜率;而风电主轴可能容忍更大的初始扭力,但要求温升和能耗可控。我们会在高速轴承扭力试验仪上预设不同工况的测试程序,每个工况都有对应的判定标准和统计指标(均值、标准差、90百分位点等)。在跟客户沟通时,用这些窗口曲线去对标其实际工况,而不是只给一个抽象的“扭矩越小越好”的概念。这样一来,产品开发时就能避免过度追求极低扭矩导致可靠性下降,也能更加精准地解释为什么某项设计或材料选择是合理的。
四、两种落地方法与一个实用工具推荐

6. 方法一:用扭力分层控制替代“全检+目测经验”
很多中小企业的现实情况是:没有太多统计基础,质检主要靠全检加经验判断。这里一个成本可控又有效的落地方法,是做“扭力分层控制”。具体做法:第一步,选取一批历史质量较稳定的产品,测量其扭力并建立分布基准;第二步,把扭力范围划分为A、B、C三层,例如A层为目标区间,B层为可接受但需重点跟踪,C层为必须拦截;第三步,生产过程中对关键批次进行抽检扭力测试,将结果标记在工单和条码上,流到装配、出厂环节时可以根据扭力层级做差异化处理(比如A层优先用于对扭矩敏感的客户,B层用于一般工况,C层则返工或用于内部测试)。这套方法不需要多复杂的系统,哪怕用Excel配合扭力试验仪的导出功能都能起步,但对质量感知和客户满意度的提升非常直观。
7. 方法二:搭建轻量级扭力数据看板,用好统计工具
扭力数据最大的浪费,就是“测完躺在硬盘里”。我建议做一个轻量级的数据看板,把扭力相关的关键指标可视化。工具上不必追求上来就搞MES或BI,很多中小团队用Excel或Power BI就够用。具体操作:扭力试验仪只要支持CSV或Excel导出,就可以定期导入到统一表格;用透视表按型号、批次、供应商、操作员等维度做分组统计,绘制趋势图和箱线图,标出异常批次。再配合简单的统计过程控制(SPC)工具,比如用Minitab或国产统计软件做Cp/Cpk分析,能快速识别哪些工艺环节在拉高扭力离散度。我自己的经验是,每周开一次“扭力例会”,只看三件事:本周扭力分布是否偏移,是否出现新类型的异常曲线,是否有批次突破控制限。一旦坚持下来,扭力试验仪就变成一个非常直观的“制造健康体检仪”,而不是角落里的高价设备。
TAG: